| Nom De Marque: | LHTI |
| Numéro De Modèle: | LH-01 |
| Nombre De Pièces: | 100 kgs |
| Prix: | USD $19.5-$28.5 / kg |
| Conditions De Paiement: | Western Union, T/T, L/C, D/A, D/P |
| Capacité à Fournir: | 100 tonnes par mois |
Tube en titane sans soudure de 10 mm : choix de paroi et pression nominale
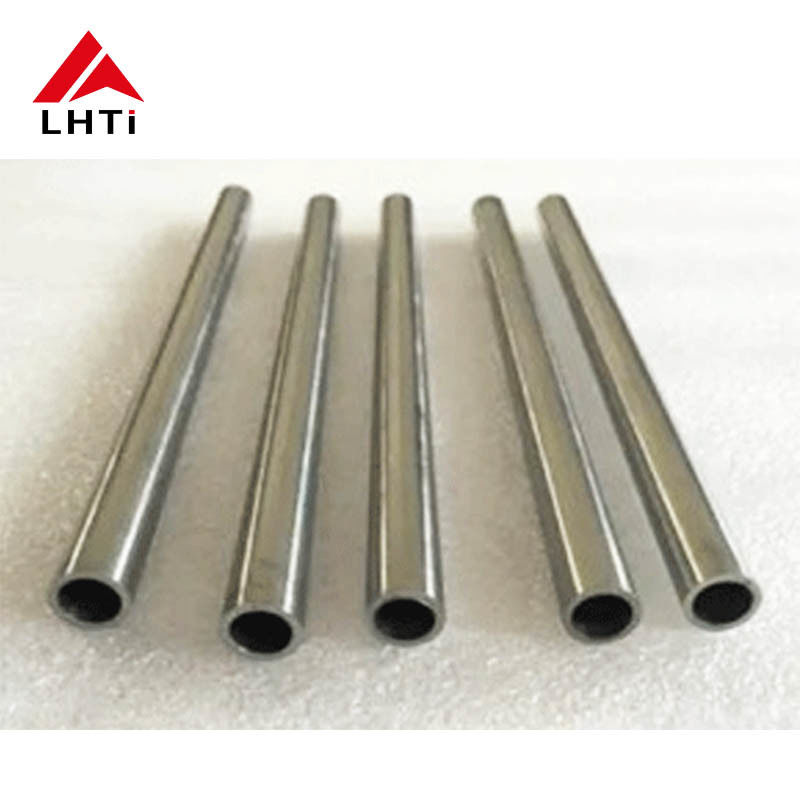
Un tube en titane sans soudure de 10 mm est une classe de taille plutôt qu'un produit unique. À ce diamètre, l'épaisseur de la paroi est la variable qui décide de presque tout : la pression que le tube peut supporter, l'alésage disponible pour le débit, le rayon auquel il peut être plié, et si un raccord de compression standard le saisira. Deux tubes de même diamètre extérieur de 10 mm et de même nuance peuvent différer d'un facteur quatre en pression d'éclatement simplement parce que l'un a une paroi de 0,5 mm et l'autre de 2 mm.
L'épaisseur de la paroi détermine la classification
La formule de la paroi mince pour un tube sous pression interne relie la contrainte circonférentielle à la pression, au diamètre et à la paroi : la contrainte augmente avec la pression et le diamètre et diminue avec la paroi. À un diamètre fixe de 10 mm, doubler la paroi réduit environ de moitié la contrainte circonférentielle, donc la capacité de pression double environ. Le tableau ci-dessous utilise une résistance à la traction de 895 MPa, le minimum recuit pour une nuance Ti-6Al-4V, et une simple estimation de paroi mince ; une classification selon le code appliquera également un facteur de joint soudé, une détarification en température et toute marge de corrosion.
| Paroi | Diamètre intérieur | Estimation d'éclatement | Pression de service avec facteur 1,5 | Utilisation typique |
|---|---|---|---|---|
| 0,5 mm | 9,0 mm | environ 90 MPa | environ 60 MPa | Détection basse pression, lignes de purge |
| 0,75 mm | 8,5 mm | environ 134 MPa | environ 89 MPa | Air d'instrumentation, échantillonnage |
| 1,0 mm | 8,0 mm | environ 179 MPa | environ 119 MPa | Contrôle hydraulique, injection chimique |
| 1,5 mm | 7,0 mm | environ 269 MPa | environ 179 MPa | Hydraulique haute pression, conduites de carburant |
| 2,0 mm | 6,0 mm | environ 358 MPa | environ 239 MPa | Pression très élevée, utilisation à paroi épaisse |
Considérez ces chiffres comme un outil de présélection, pas comme une classification de conception. Les estimations de Barlow ignorent l'alliage et le revenu réellement fournis, elles ignorent la réduction de la paroi lors d'un pliage, et elles ignorent le fait qu'un tube est généralement l'élément le plus fin d'un système sous pression. Le numéro qui doit figurer sur un dessin est la pression de conception avec sa base de code, et la paroi est ensuite choisie pour la satisfaire avec la marge requise à la température de conception.
Lecture combinée des chiffres de résistance et de densité
Cette page indique une limite d'élasticité de 800 MPa avec une densité de 4,51 g/cm³ et un allongement de 20 %. Ces trois chiffres ne décrivent pas un seul matériau. Une densité de 4,51 g/cm³ est le chiffre pour le titane non allié, dont la limite d'élasticité recuite se situe dans la plage de 170 à 345 MPa, et un allongement de 20 % est typique de ces nuances tendres. Une limite d'élasticité de 800 MPa appartient à la famille Ti-6Al-4V, avec une densité proche de 4,43 g/cm³ et un allongement plus proche de 10 % à l'état recuit.
La lecture pratique est que la page décrit une famille de tubes plutôt qu'une seule coulée. Un acheteur qui a besoin du chiffre de 800 MPa devrait commander du Gr5 avec les propriétés mécaniques spécifiées et vérifiées sur le certificat. Un acheteur qui a besoin de résistance à la corrosion dans un milieu oxydant, et qui valorise l'allongement de 20 % pour le pliage et la mise en forme, devrait commander du Gr2. Nommer la nuance lors de la demande élimine l'ambiguïté, et permet au fabricant de citer la paroi correcte pour l'application plutôt que la paroi qui correspond par hasard à un chiffre principal.
Structure sans soudure à 10 mm
Le tube sans soudure de cette taille est normalement étiré à froid sur mandrin à partir d'un creux, puis recuit et redressé. L'absence de soudure est importante de trois manières : il n'y a pas de cordon de soudure sur l'alésage pour perturber le flux dans un petit passage, il n'y a pas de zone affectée par la chaleur qui pourrait être attaquée préférentiellement dans un milieu agressif, et le tube peut être plié et replié sans que la soudure ne s'ouvre. Pour une ligne de 10 mm qui sera formée sur site, ces avantages l'emportent généralement sur la différence de prix par rapport au tube soudé et étiré.
L'étirage à froid permet également le contrôle dimensionnel dont cette taille a besoin. La tolérance de diamètre, la tolérance de paroi et l'ovalisation dans le tableau ci-dessous sont les valeurs qui déterminent si le tube scelle dans un raccord à olive, passe dans une machine à cintrer et produit un rayon de courbure prévisible. Là où le tube sera plié, un rayon de courbure d'environ trois fois le diamètre extérieur est un objectif raisonnable pour un tube recuit avec un mandrin ; des rayons plus serrés nécessitent un revenu plus doux, une paroi plus mince ou un pliage rempli, et ils doivent être convenus avant que le tube ne soit coupé.
| Exigence | Valeur typique pour tube de 10 mm | Ce qu'il contrôle | Risque en cas d'omission |
|---|---|---|---|
| Diamètre extérieur | 10 mm, plus ou moins 0,05 mm | Ajustement dans les olives, les colliers et les plaques tubulaires | Fuites aux raccords de compression |
| Épaisseur de paroi | nominale, plus ou moins 10 pour cent | Pression nominale et poids | Déficit de classification du côté mince |
| Ovalisation | dans la moitié de la tolérance de diamètre | Qualité d'étanchéité et cohérence du pliage | Alésage ovale après pliage |
| Rectitude | environ 1 mm par mètre | Alimentation, cintrage et ajustement | Effet de ressort et décalage aux joints |
| Surface | décapée, ou polie sur demande | Propreté et durée de vie en fatigue | Fissuration par alpha-couche au pliage |
Où un tube de 10 mm s'intègre
Les lignes d'instrumentation et d'impulsion sont la destination naturelle pour cette taille : assez petite pour être acheminée facilement, assez grande pour qu'une légère couche d'encrassement ne la bloque pas, et assez solide à une paroi de 1 mm pour la plupart des pressions d'usine. Les conduites de contrôle hydraulique sur les équipements marins et mobiles utilisent la même taille en titane où les embruns salés ruineraient une ligne en acier, et le gain de poids aide sur une structure en mouvement.
Les skids d'injection et de dosage chimiques utilisent des tubes de 10 mm car le débit est faible et le milieu est souvent agressif. Les circuits d'échangeur de chaleur et d'échantillonnage l'utilisent pour les mêmes raisons, avec l'avantage supplémentaire qu'un tube de petit alésage peut être rincé à haute vitesse. L'équipement médical et analytique l'utilise là où un alésage propre et non contaminant est important, et où le tube peut faire partie d'un assemblage stérilisé.
Une mise en garde est spécifique aux travaux de petit alésage. Un tube de 10 mm a un petit volume interne, donc un jet d'air ou une poche de liquide stagnant représente une grande fraction de ce volume. Les cul-de-sac doivent être évités, les drains doivent être au point bas, et la ligne doit être agencée de manière à pouvoir être rincée plutôt que simplement remplie. C'est une question d'agencement, mais elle est décidée lors de la coupe du tube, pas lors de la mise en service du système.
Assemblage, test et commande
Le tube en titane de 10 mm est généralement assemblé par soudage, par raccords à compression ou à olive, ou par évasement lorsque la pression est modérée. Le soudage nécessite un blindage à l'argon à l'extérieur et à l'intérieur, avec la purge maintenue jusqu'à ce que la soudure ait refroidi en dessous du point où elle capterait de l'oxygène ; une soudure décolorée est une soudure contaminée. Les raccords à olive fonctionnent bien sur le titane à condition que le tube soit entièrement recuit au niveau du joint et que la paroi soit suffisamment épaisse pour que l'olive morde sans effondrer l'alésage.
Un test de pression à 1,5 fois la pression de conception est le test d'acceptation normal pour une ligne terminée, et le tube lui-même est généralement fourni avec un test de pression hydrostatique ou pneumatique plus un test d'aplatissement sur un échantillon. L'inspection par courants de Foucault est courante sur les petits tubes sans soudure car elle détecte les défauts longitudinaux qu'un test de pression n'ouvrirait pas.
La commande doit indiquer la norme, la nuance avec son exigence mécanique, le diamètre extérieur et la paroi avec les tolérances, la longueur et la rectitude, l'état de livraison et la surface, et le lot de tests avec un certificat 3.1. Lorsque 800 MPa est une exigence réelle, indiquez-le sur la ligne de nuance plutôt que dans le titre, et demandez le résultat de limite d'élasticité du lot réel. De cette façon, la propriété est achetée et inspectée, et non présumée à partir d'une description.
Images du produit
![]()
![]()
![]()