logo

Détails des produits

Created with Pixso. À la maison Created with Pixso. Produits Created with Pixso.
Fil titanique
Created with Pixso.

2.4 mm Fil de TIG en Titane : Ajustement, Alimentation et Finition

2.4 mm Fil de TIG en Titane : Ajustement, Alimentation et Finition

Nom De Marque: LHTI
Numéro De Modèle: LH-12
Nombre De Pièces: 10 kilos
Conditions De Paiement: LC, D/P, T/T, Western Union, paypal, etc.
Capacité à Fournir: 50000 kg par mois
Informations détaillées
Lieu d'origine:
Chine
Certification:
ISO9001:2015; TUV; SGS;BV
Nom du produit:
Prix du fil de titane pur
Grade:
Grade1 Grade2 ErTi1 ErTi2
Forme:
Bobine, bobine, directement
Matériel:
Titane pur
Surface:
Surface de marinage/surface de poli
Emballer:
Forfait d'exportation standard
Diamètre de vente à chaud:
0.8 mm-5 mm, etc.
Longueur:
1000mm
Mots clés:
Fil titanique mince
Détails d'emballage:
Le paquet de bobine et de bobine dans le cas de carton ou le cas de contreplaqué, paquet droit de fi
Capacité d'approvisionnement:
50000 kg par mois
Mettre en évidence:

Fil de titane pur de 2

,

4 mm

,

fil de titane pour le soudage

Description du produit

2.4 mm Fil de TIG en titane : ajustement, alimentation et finition

La plupart des cellules de soudage au titane s'arrêtent sur un diamètre de remplissage et s'y tiennent. Cette page traite de la taille la plus souvent choisie et des trois choses que ce diamètre contrôle réellement : si le fil atteint le joint, s'il s'alimente sans se plier et à quoi ressemble le cordon fini.

Pourquoi le 2.4 mm devient la taille standard

À 2.4 mm, soit environ trois trente-deuxièmes de pouce, le fil est suffisamment rigide pour être poussé dans un joint à la main sans dévier, et suffisamment fin pour qu'une torche manuelle puisse le faire fondre dans la plage de 90 à 130 ampères utilisée sur du titane non allié de 3 à 6 mm. Si vous prenez plus petit, le fil se plie avant d'atteindre une racine serrée ; si vous prenez plus grand, le courant nécessaire pour le faire fondre commence à surchauffer les sections minces. C'est cet équilibre qui explique pourquoi les qualifications de procédure sont si souvent écrites autour de cette taille.

Joint et épaisseurPlage de courantPourquoi ce diamètre convientQuand changer de taille
Tôle CP de 3 à 6 mm, bout à bout90 à 130 AComble un petit espace en une ou deux passes1.6 mm pour une épaisseur inférieure à 2 mm
Racine de tuyau avec purge de support80 à 110 ASuffisamment rigide pour atteindre la racine sans dévier3.2 mm pour les passes de remplissage de paroi épaisse
Réparation de pièces moulées ou forgées100 à 140 ADépose rapidement le métal, donc l'apport de chaleur reste faible1.2 mm pour la réparation cosmétique
Tube à paroi mince de 1.5 à 2 mm45 à 70 AFonctionne uniquement à l'extrémité basse de sa plage1.6 mm est plus facile à contrôler
Tête orbitale sur tube60 à 90 APasse dans un liner de 2.4 mm sans se plier0.8 mm pour les têtes à chambre fermée

Les plages de courant ci-dessus sont des points de départ pour un travail en courant continu à électrode négative avec un bouclier de traînée, et non des réglages à copier sans test de procédure. Le titane conduit mal la chaleur par rapport à l'acier, donc le même ampérage qui convient à une plaque de 4 mm surchauffera une plaque de 2 mm ; le tableau donne la direction du changement plutôt qu'une recette.

Les deux tableaux plus bas répondent à des questions différentes

Le premier tableau va du métal de base au remplissage : Grade 1 à ERTi-1, Grade 2 à ERTi-2, Grade 4 à ERTi-4, Grade 5 à ERTi-5, Grade 7 à ERTi-7, avec la résistance à la traction et le rendement minimum du remplissage déposé à côté de chacun. Le second tableau est la chimie AWS A5.16, avec le numéro UNS et les limites d'oxygène, d'azote, d'hydrogène, de fer, d'aluminium, de vanadium et de palladium pour chaque désignation.

Aucun des deux tableaux n'est une garantie de résistance du joint. Les valeurs de traction appartiennent au dépôt de remplissage, et un joint entre des plaques non alliées ne peut pas être plus résistant que les plaques, quel que soit le remplissage utilisé. C'est pourquoi le sous-dimensionnement du remplissage est une pratique normale sur le titane CP et le sur-dimensionnement ne l'est pas : un remplissage plus résistant concentre la contrainte dans la zone affectée par la chaleur au lieu de la répartir.

Barres droites ou bobine

Les longueurs coupées d'un mètre sont pour une torche à la main. Elles permettent au soudeur de travailler autour d'une bride sans traîner un alimentateur, et elles sont faciles à garder propres car chaque longueur est manipulée une seule fois. Les bobines conviennent aux têtes orbitales et aux cellules robotisées, où le fil est alimenté par un liner et jamais touché.

Un fil de 2.4 mm sollicite davantage ce liner qu'un fil de 0.8 mm. Si le liner est dimensionné pour un fil plus petit, la bobine frotte, la surface se raye, et les copeaux arrivent dans le bain sous forme d'inclusions. Adaptez le liner et la pression du galet d'entraînement au diamètre, et vérifiez le fil pour détecter un point plat après une longue traction.

Ce qu'il faut indiquer sur la commandeOptions sur cette pagePourquoi cela modifie la soudureComment cela est vérifié
Désignation du remplissageERTi-1, ERTi-2, ERTi-4, ERTi-7Définit la chimie du bain par rapport au grade de baseCertificat et PMI à l'arrivée
Diamètre et tolérance2.4 mm, plus ou moins 0.05 mmContrôle l'adhérence d'alimentation et la densité de courantMicromètre à trois points
Longueur ou bobineBarres coupées de 1 m, bobines de 5 kgManipulation, et si un alimentateur est utiliséNombre de pièces et poids brut
SurfaceDécapé ou poliLes résidus de tréfilage sont une source de porositéContrôle visuel et rapport de décapage
Niveau de certificatEN 10204 3.1Traçabilité pour les travaux sous pression et médicauxLe numéro de chaleur correspond au lot

Surface et manipulation

Le décapé est la surface de soudage habituelle : l'acide élimine l'oxyde et les résidus de tréfilage en une seule étape, et le fil est ensuite emballé à sec. Le fil poli est plus brillant et s'alimente plus facilement dans un liner marginal, mais le polissage est une opération mécanique et le diamètre doit être vérifié par la suite. Le fil noir porte encore le lubrifiant du tréfilage et est le choix le moins adapté pour un joint qui sera radiographié.

Essuyez le fil avec de l'isopropanol avant qu'il n'entre dans la torche, et portez des gants propres. Les empreintes digitales transportent des chlorures et du carbone, et sur le titane, ces deux éléments se retrouvent sous forme de porosité ou de cas dur d'alpha le long du cordon.

Notes de commande

Indiquez d'abord le grade du métal de base, car il détermine la désignation du remplissage, puis le diamètre et la tolérance qui l'accompagne, puis la forme, la surface et le niveau de rapport. Si le fil est destiné à une pièce sous pression, mentionnez également le code auquel la procédure est écrite, afin que le certificat et la procédure de soudage portent sur le même matériau.

Images du produit

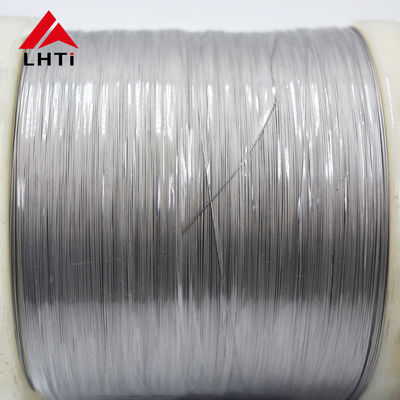
2.4 mm pure titanium TIG filler wire straight lengths