| Nom De Marque: | LHTI |
| Numéro De Modèle: | LH-12 |
| Nombre De Pièces: | 10 kilos |
| Conditions De Paiement: | LC, D/P, T/T, Western Union, paypal, etc. |
| Capacité à Fournir: | 50000 kg par mois |
Sélection de fil de soudage en titane ERTi-1 et ERTi-2
Le fil de soudage en titane est acheté au diamètre et vendu à la bobine, mais il est sélectionné par métal de base, et les deux systèmes de numérotation sur le marché rendent cela plus difficile qu'il ne le faudrait. Cette page couvre les nuances de remplissage non alliées ERTi-1 et ERTi-2, comment le numéro ERTi se rapporte au numéro Gr de la plaque ou du tube joint, comment le diamètre et la surface affectent l'arc, et quelles parties du bloc de spécification ci-dessous sont du texte modèle plutôt que des faits.
Les numéros ERTi et les numéros de grade ne sont pas la même chose
ERTi est une désignation de métal d'apport de la norme AWS A5.16, qui est adoptée comme ASME SFA 5.16. Gr est une désignation de matériau de la norme ASTM B265 pour la tôle, B338 pour le tube ou B348 pour la barre. ERTi-2 et Gr2 décrivent la même chimie à partir d'extrémités opposées du joint : l'un est le fil qui entre dans le bain de fusion, l'autre est le métal qui s'y trouve déjà. Une commande qui demande du fil de grade 2 est ambiguë, car le grade 2 est un produit forgé et le fil qui lui correspond est ERTi-2.
La numérotation correspond étroitement pour les nuances non alliées, et c'est là que la confusion commence. ERTi-1, ERTi-2 et ERTi-4 ont les mêmes bandes d'oxygène que Gr1, Gr2 et Gr4, donc un soudeur qui commande le même numéro obtient généralement un apport fonctionnel. Pour les nuances alliées et palladium, l'alignement n'est pas automatique, et le numéro ERTi doit être vérifié par rapport au numéro UNS sur le certificat plutôt que d'être supposé.
Correspondance de l'apport au métal de base
La règle qui régit la sélection de l'apport est que la soudure ne doit pas être plus faible ou moins résistante à la corrosion que les pièces qu'elle joint. La sous-estimation de la résistance est normale et sûre ; la surestimation ne l'est pas, car une soudure plus résistante sur un métal de base plus mou concentre la contrainte à la ligne de fusion. Le tableau ci-dessous donne les minimums publiés pour chaque nuance ERTi ainsi que le métal de base pour lequel elle a été conçue.
| Nuance d'apport | Métal de base pour lequel il est conçu | UTS min ksi [MPa] | YS min ksi [MPa] | Quand c'est le mauvais choix |
|---|---|---|---|---|
| ERTi-1 | Gr1 non allié, UNS R50100 | 35 [240] | 20 [138] | Pièces sous pression nécessitant une résistance plus élevée |
| ERTi-2 | Gr2 non allié, UNS R50120 | 50 [345] | 40 [275] | Service en milieu salin ou acide réducteur |
| ERTi-4 | Gr4 non allié, UNS R50130 | 80 [550] | 70 [483] | La bonne ductilité est la priorité |
| ERTi-5 | Gr5 Ti-6Al-4V, UNS R56400 | 130 [895] | 120 [828] | Joints CP à CP dissimilaires |
| ERTi-7 | Gr7 Ti-0.15Pd, UNS R52401 | 50 [345] | 40 [275] | Service en milieu nitrique ou oxydant |
Deux conséquences pratiques en découlent. Premièrement, le soudage de tôles Gr2 avec du fil ERTi-1 donne un joint inférieur à la résistance du métal de base, ce qui n'est acceptable que lorsque les tolérances de conception proviennent de l'apport plus faible. Deuxièmement, le soudage de Gr2 à Gr5 nécessite un apport qui convient aux deux, et c'est normalement ERTi-5 plutôt qu'ERTi-2, car la dilution du côté allié domine le bain de fusion.
Le diamètre, la forme et la bobine s'adaptent à la torche, pas au dessin
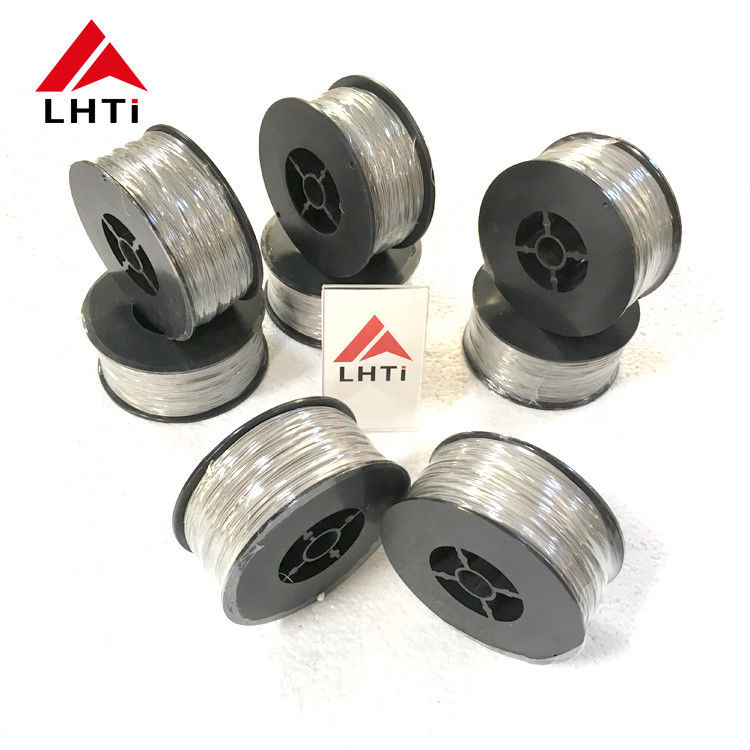
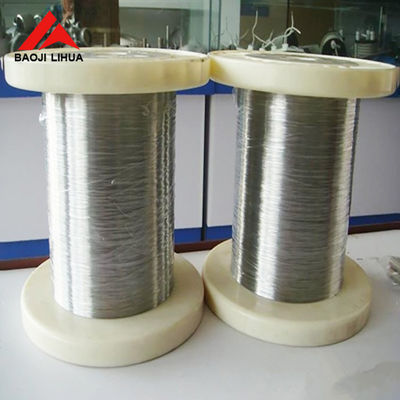
Cette page propose des longueurs de 0,8 à 5 mm en bobine, sur rouleau et en longueurs droites de 1000 mm, avec une surface décapée ou polie. Le diamètre est choisi en fonction de l'épaisseur de paroi et de la préparation du joint : un fil beaucoup plus grand que le jeu à la racine comble le jeu au lieu de le remplir, et un fil beaucoup plus petit nécessite plus de passes et apporte plus de chaleur à la pièce. Pour les tubes à paroi mince, la plage utile est généralement de 0,8 à 1,6 mm, et pour les tôles épaisses de 2,4 à 3,2 mm.
La forme est une question d'atelier que les acheteurs règlent souvent sur le prix. Une bobine doit correspondre au moyeu de l'alimentateur et aux rouleaux d'entraînement ; une bobine doit être déroulée sans introduire de déformation qui gêne la torche ; les longueurs droites sont pour le travail manuel et pour les têtes orbitales qui ne peuvent pas tirer d'une bobine. Se tromper sur ce point n'apparaît pas sur le certificat, cela se manifeste par des temps d'arrêt à la cellule.
Décapé ou poli, et pourquoi aucun des deux ne signifie propre
Le décapage élimine l'oxyde et la couche alpha laissés par le tréfilage, et il laisse une surface gris mat avec une quantité contrôlée d'absorption d'hydrogène. Le polissage donne une surface brillante qui s'alimente plus facilement et est préférée lorsque le fil est visible ou lorsque l'alimentateur est sensible au frottement de surface. Aucun des deux procédés n'élimine la graisse des doigts, la poussière ou la contamination de la bobine, et le fil de titane absorbera l'oxygène interstitiel et l'hydrogène d'une surface sale plus rapidement que le fil d'acier.
C'est pourquoi le contrôle des lots est plus important que la finition de surface. Une bobine qui est restée ouverte dans un atelier humide pendant un mois n'est pas le même apport qu'une provenant d'un sac scellé, même avec le même certificat. Demandez la méthode d'emballage, le dessiccant et le numéro de lot, et conservez le rapport avec la bobine.
Lecture du bloc de spécifications sur cette page
Le bloc ci-dessus décrit un produit qui est intérieurement incohérent, et les données du tableau sont la partie fiable. Le titre mentionne ASTM F136 et F1341 aux côtés de TI-6AL-4V, mais F136 est la spécification du matériau implantable Ti-6Al-4V ELI forgé et F1341 couvre le fil de titane non allié pour implants chirurgicaux ; aucun n'est une spécification de fil de soudage, qui est AWS A5.16. La ligne Nom du produit demande ERTi-1 et ERTi-2, la ligne Nuance liste uniquement Grade 1 et Grade 2, et la ligne Matériau indique titane pur, donc les attributs décrivent un fil CP non allié. La formulation alliée dans le titre appartient à la ligne ERTi-5 du tableau, pas à cette paire de nuances.
Le tableau de chimie plus bas est la liste de composition AWS A5.16, avec les numéros UNS R50100 pour ERTi-1, R50120 pour ERTi-2, R50130 pour ERTi-4, R56400 pour ERTi-5 et R52401 pour ERTi-7. Ces numéros sont ce qui devrait apparaître sur le certificat de fabrication. Un certificat citant un numéro UNS qui ne figure pas dans cette liste n'est pas un certificat A5.16, quelle que soit l'en-tête.
| Ce qu'il faut commander | Comment l'écrire | Si c'est omis | Qui vérifie | Erreur habituelle |
|---|---|---|---|---|
| Nuance et norme | ERTi-2 selon AWS A5.16 | Le fabricant expédie ERTi-1 | Certificat et étiquette de bobine | Utilisation du grade 2 comme nom de fil d'apport |
| Diamètre | 2,4 mm, classe de tolérance | Changement d'alimentation et de brûlage | Micromètre, trois points | Commander 3,2 mm pour une paroi de 2 mm |
| Forme | Bobine, rouleau ou 1000 mm droit | Ne rentre pas dans la torche | Vérification de la bobine et de la longueur | Type de bobine non adapté à l'alimentateur |
| Surface | Décapé, ou poli et nettoyé | Porosité et dérive de l'arc | Visuel et rugosité | Supposer que poli signifie propre |
| Données de lot | Chimie, UTS, humidité et emballage | Pas de traçabilité | Examen du rapport à la réception | Un rapport pour plusieurs lots |
Notes de commande
Écrivez la nuance d'apport avec la norme, le diamètre avec sa tolérance, la forme avec le type de bobine, l'état de surface et les données de lot requises sur le rapport. Indiquez également le métal de base, afin que le fournisseur puisse signaler une inadéquation avant que le fil ne soit tréfilé. Pour un travail médical ou aérospatial, ajoutez l'exigence de traçabilité à la commande plutôt que de supposer qu'un certificat nommant une nuance est suffisant.
Images du produit
![]()