| Nom De Marque: | LHTI |
| Numéro De Modèle: | LH-01 |
| Nombre De Pièces: | 100 kgs |
| Prix: | USD $19.5-$28.5 / kg |
| Conditions De Paiement: | Western Union, T/T, L/C, D/A, D/P |
| Capacité à Fournir: | 100 tonnes par mois |
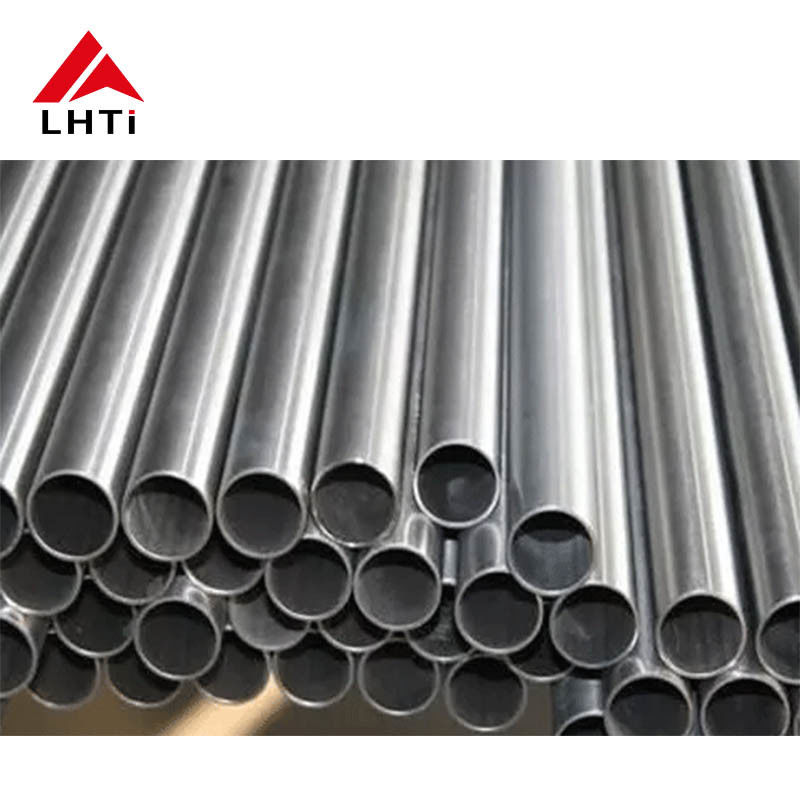
Tube rond en titane à paroi de 2 mm : forme, résistance et résistance à la corrosion
Une paroi de deux millimètres est le point où un tube en titane cesse d'être une ligne d'instrument mince et commence à supporter une pression réelle, sans devenir lourd ou coûteux. C'est aussi la paroi à laquelle le contrôle de la forme commence à décider si le tube peut être installé du tout : à 2 mm, une section hors-ronde ou une paroi excentrique apparaît immédiatement au niveau de la plaque tubulaire, dans la cintreuse et à la préparation de soudure.
Pourquoi 2 mm est une paroi utile
À 2 mm, la capacité de pression d'un tube en titane est suffisante pour la plupart des applications de refroidissement et de processus, tandis que le poids reste proche de celui d'un produit à paroi mince. La relation avec la paroi mince rend cela facile à voir : la contrainte circonférentielle augmente avec le diamètre, de sorte que la même paroi de 2 mm qui est confortable sur un tube de 19 mm n'est que modérément sollicitée sur un tube de 50 mm, et l'estimation d'éclatement diminue en conséquence. Le tableau ci-dessous utilise une résistance à la traction de 895 MPa et une estimation simple ; une classification selon un code ajoute un facteur de joint, une dégradation due à la température et toute allowance pour corrosion.
| Diamètre extérieur | Alésage à paroi de 2 mm | Estimation d'éclatement | Fonctionnement à un facteur de 1,5 | Application typique |
|---|---|---|---|---|
| 12,7 mm | 8,7 mm | environ 282 MPa | environ 188 MPa | Ligne d'instrumentation haute pression |
| 19,05 mm | 15,05 mm | environ 188 MPa | environ 125 MPa | Petit condenseur, refroidisseur |
| 25,4 mm | 21,4 mm | environ 141 MPa | environ 94 MPa | Tube d'échangeur de chaleur |
| 31,8 mm | 27,8 mm | environ 113 MPa | environ 75 MPa | Ligne de refroidissement d'eau de mer |
| 50,8 mm | 46,8 mm | environ 70 MPa | environ 47 MPa | Refroidisseur de processus, basse pression |
Ces chiffres sont à titre indicatif. Le chiffre qui doit figurer sur un dessin est la pression de conception avec sa base de code, et la paroi est ensuite confirmée par rapport à la paroi minimale après tolérances, et non nominale. Sur une paroi de 2 mm, une tolérance de moins 10 % supprime déjà 0,2 mm, soit un dixième de la section, de sorte que la différence entre le nominal et le minimum n'est pas un détail d'arrondi.
Le contrôle de la forme est la véritable spécification
La rondeur, l'excentricité de la paroi et la rectitude sont ce qui sépare un tube qui s'installe facilement d'un tube qui résiste à chaque étape. Une section ovale ne glissera pas dans un trou de plaque tubulaire de la bonne taille, et la forcer endommage le trou et le tube. Une paroi excentrique a un côté mince qui limite la pression nominale même si la paroi moyenne est correcte. Un tube courbé ne passera pas dans une cintreuse ou ne s'alignera pas avec une bride de raccordement.
Les exigences pratiques sont simples à énoncer et valent la peine d'être écrites sur la commande. Rondeur dans la moitié de la tolérance de diamètre, excentricité de paroi dans les 10 % du nominal, rectitude d'environ 1 mm par mètre, et une extrémité coupée d'équerre à environ 1 degré. Chacun de ces éléments a une conséquence directe sur la fabrication, c'est pourquoi ils appartiennent à la spécification d'achat plutôt qu'à un accord verbal.
| Paramètre de forme | Exigence pratique | Comment c'est vérifié | Ce que ça protège |
|---|---|---|---|
| Rondeur | dans la moitié de la tolérance de diamètre | Micromètre à trois orientations | Ajustement et étanchéité du tube à la plaque tubulaire |
| Excentricité de paroi | 10 % de la paroi nominale ou mieux | Balayage ultrasonique de paroi | Paroi minimale du côté mince |
| Rectitude | environ 1 mm par mètre | Table de marbre et comparateur | Alimentation, roulage et ajustement |
| Équerre de coupe | dans un angle de 1 degré par rapport à l'équerre | Équerre et jauge d'épaisseur | Jeu de soudure et fusion aux joints |
| Finition de l'alésage | sans bavure ni calamine lâche | Visuel et endoscope | Flux, encrassement et propreté |
L'alésage mérite sa propre ligne. La calamine lâche, les bavures de coupe et les résidus de lubrifiant de tréfilage finissent tous dans le flux de processus, et dans un petit alésage, ils perturbent également le flux et donnent un point de départ aux dépôts. Un tube propre et sec lorsqu'il est emballé reste propre ; un tube emballé humide arrive avec des taches qui doivent être éliminées avant l'installation.
Résistance à la corrosion et ses limites
Le tube en titane dans l'eau de refroidissement, l'eau de mer et la plupart des flux chimiques oxydants fonctionne bien car le film d'oxyde se répare en présence d'eau et d'oxygène. Deux conditions sapent cela. La première est une crevasse, où le film ne peut pas se réparer car la chimie locale devient déficiente en oxygène et acide ; les joints tube à plaque tubulaire et les contacts de support sont les sites habituels. La seconde est la contamination, en particulier les frottements de fer provenant d'outils en acier, de brosses métalliques ou d'eau rouillée, qui peuvent créer des cellules locales et entraîner une piqûre.
Les mesures pratiques en découlent. Gardez les outils de fabrication dédiés au titane, décapage après tout contact avec du fer, et gardez l'alésage du tube exempt de poches stagnantes. Lorsque le milieu est réducteur, ou lorsqu'une crevasse chaude est inévitable, un alliage au palladium tel que le Gr7 est le choix le plus robuste que le Gr2, moyennant une légère surprime pour un gain important en résistance aux crevasses.
La vitesse d'écoulement appartient à la même discussion. Le titane résiste mieux à l'érosion que la plupart des métaux, mais une paroi de 2 mm a peu de marge à donner, et la turbulence à une entrée, un coude ou une vanne partiellement fermée peut enlever du métal localement. Maintenir une vitesse d'entrée modérée, utiliser une transition douce à l'entrée et éviter les contractions abruptes sont des protections peu coûteuses pour un tube à paroi mince.
Sans soudure ou soudé et tréfilé
À une paroi de 2 mm, les deux voies sont disponibles. Le tube sans soudure est tréfilé à partir d'un creux et n'a pas de soudure, ce qui convient aux applications sous pression, aux services cycliques et à toute application où l'alésage doit être ininterrompu. Le tube soudé et tréfilé part de bande, soude la soudure puis tréfile et recuit, ce qui est économique en grandes longueurs et dans les tailles où l'approvisionnement sans soudure est limité ; la soudure n'est généralement pas visible après le tréfilage, mais elle reste une caractéristique métallurgique et sa qualité dépend de la soudure et de la quantité de travail à froid qui suit.
Le choix dépend généralement de l'application et de la longueur. Pour un condenseur avec des milliers de tubes courts, le tube soudé et tréfilé est souvent la réponse commerciale. Pour une ligne haute pression, un service cyclique ou un tube qui sera cintré après livraison, le sans soudure est le défaut le plus sûr. Dans tous les cas, la norme et le programme de test doivent être convenus lors de la demande, car la même taille nominale peut être fournie selon différentes spécifications avec des preuves très différentes.
Où un tube à paroi de 2 mm est utilisé
Les condenseurs et les échangeurs de chaleur sont la plus grande application, où le tube transporte de l'eau de refroidissement d'un côté et un fluide de processus de l'autre, et où la paroi doit résister à la fois à la pression et à la corrosion du milieu de refroidissement. Les unités refroidies à l'eau de mer sur les navires et les installations côtières conviennent naturellement au titane car les matériaux alternatifs nécessitent soit des revêtements, soit des remplacements fréquents.
Les refroidisseurs chimiques, les refroidisseurs d'échantillons et les petits échangeurs de chaleur de processus utilisent la même paroi pour les mêmes raisons. En instrumentation et en hydraulique, une paroi de 2 mm est choisie lorsque la ligne doit résister à une manipulation brutale et aux vibrations plutôt qu'à une haute pression. Dans toutes ces applications, le tube n'est aussi bon que son installation, de sorte que les exigences de forme et de propreté ont le même poids que le certificat matière.
Inspection et commande
Un plan d'inspection typique couvre les dimensions et la forme sur un échantillon de chaque lot, un test de pression hydrostatique ou pneumatique, un test par courants de Foucault ou ultrasonique pour les défauts de paroi, et un test d'aplatissement pour montrer la ductilité. Un certificat 3.1 selon EN 10204 doit porter le numéro de coulée, la chimie, la résistance à la traction et à la limite élastique, l'allongement, et les résultats des tests non destructifs, traçables aux tubes livrés.
La commande doit indiquer la norme, le grade, le diamètre extérieur et la paroi de 2 mm avec tolérances, la longueur et la rectitude, l'état de livraison, l'exigence de surface et de propreté, et le programme de test. L'ajout de limites de rondeur et d'excentricité ne coûte rien à la demande et évite un rejet de livraison ultérieur, ce qui est la meilleure amélioration de qualité disponible sur une commande de tube.
Images du produit
![]()