| Nom De Marque: | LHTI |
| Numéro De Modèle: | LH001 |
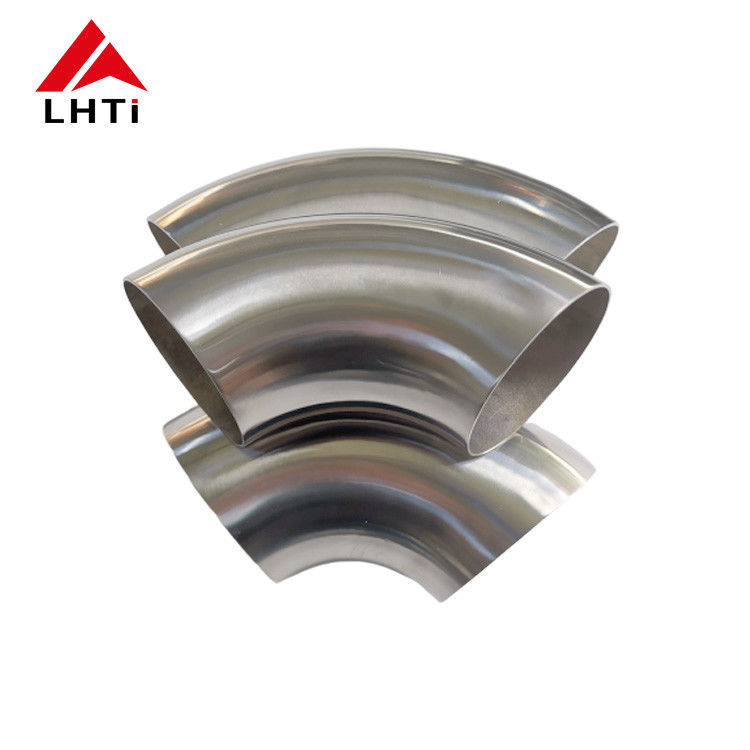
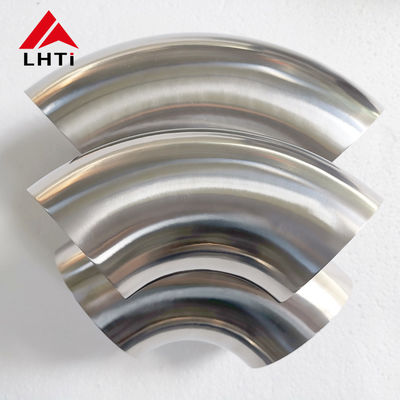
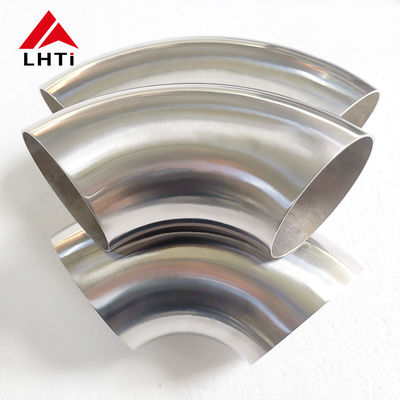
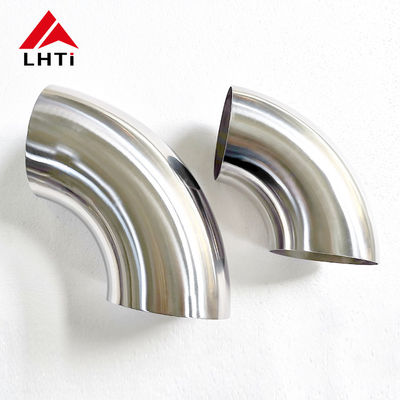
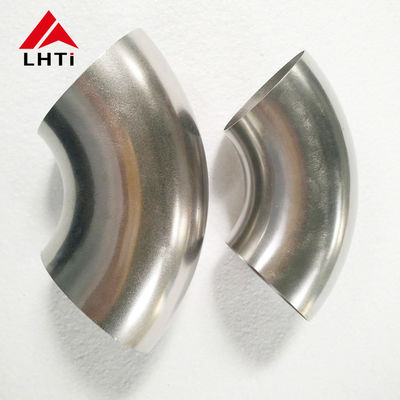
Coude d'échappement à mandrin en titane Gr2, courbure à 90 degrés
Une courbure à mandrin fait la différence entre un tuyau qui circule et un tuyau qui se plisse. Lorsqu'un tube en titane à paroi mince est tiré autour d'une forme sans support interne, le rayon intérieur se plie et la section devient ovale, et sur une paroi d'échappement de 1,5 mm, ce dommage est permanent. Une courbure à mandrin utilise un mandrin à billes segmenté à l'intérieur du tube, une racle derrière la forme et une matrice de pression maintenant l'extérieur, de sorte que le métal circule au lieu de s'effondrer. Ces courbures à 90 degrés sont fabriquées à partir de tubes Gr2 de 1,5 à 2 pouces de diamètre extérieur, avec une paroi de 1,2 mm à 3 mm, selon les dimensions ASME B16.9 et ASTM B363.
Ce que fait réellement le mandrin
Trois outils partagent le travail. Le mandrin soutient l'intérieur de la courbure afin que le tube ne puisse pas s'aplatir. La racle empêche le matériau de s'accumuler devant la courbure, ce qui provoque le plissement sur le rayon intérieur. La matrice de pression contrôle la paroi extérieure et, avec le boost, alimente le matériau dans la courbure afin que la paroi extérieure ne s'amincisse pas au-delà de la limite. Retirez l'un d'entre eux et le résultat est mesurable : l'ovalité augmente, l'amincissement de la paroi augmente, ou des plis apparaissent.
| Élément de géométrie | Valeur typique | Ce qui se passe si c'est hors norme |
|---|---|---|
| Rayon de ligne centrale | 1D, 1,5D ou 2D du diamètre extérieur | Un rayon plus serré amincit la paroi extérieure plus rapidement |
| Amincissement de la paroi extérieure | 10 à 12 % maximum à l'extrados | En dessous du mur minimum, la courbure devient le point faible |
| Ovalité à la courbure | 5 % maximum | Les extrémités non rondes ne s'adaptent pas au tube droit |
| Hauteur du pli à l'intrados | 0,5 % du diamètre maximum | Les plis piègent le condensat et initient des fissures de fatigue |
| Tolérance d'angle | plus ou moins 0,5 degré | Les trous de bride et de support ne s'aligneront pas |
| Longueur de tangente droite | 1,5D minimum à chaque extrémité | Pas assez de longueur pour serrer et souder sans distorsion |
Pourquoi le Gr2 convient aux travaux d'échappement
Le Gr2 a une densité de 4,51 g/cm3 contre 7,85 pour l'acier, donc un système d'échappement en titane pèse environ 40 % de moins que celui en acier qu'il remplace, et le poids est situé en hauteur et à l'arrière là où cela compte. Sa conductivité thermique est faible, ce qui maintient les gaz d'échappement chauds et aide à l'allumage du catalyseur, et la paroi peut être plus mince car le titane n'a pas besoin de marge de corrosion contre le condensat. Le film d'oxyde prend également les couleurs paille et bleue que de nombreux clients souhaitent sur un échappement visible, et ces couleurs peuvent être contrôlées par le gaz de protection et l'apport de chaleur pendant le soudage.
L'amincissement de la paroi est le chiffre à spécifier
Sur une courbure à 90 degrés, la paroi extérieure s'amincit et la paroi intérieure s'épaissit ; le point le plus mince se situe à environ 45 degrés autour de la courbure. Une paroi de 1,5 mm courbée à un rayon de 1D peut perdre 10 à 12 %, donc le dessin doit indiquer si la paroi nominale ou la paroi minimale après courbure est le chiffre d'acceptation. Si le minimum est critique, commencez avec un tube plus épais ou ouvrez le rayon à 1,5D. La même règle s'applique aux courbures de retour à 180 degrés, où l'effet double.
Gamme et préparation des extrémités
Les courbures sont fournies avec des extrémités coupées nettes, chanfreinées ou à souder par emboîtement. Les extrémités coupées nettes conviennent au soudage bout à bout orbital ou TIG sur la longueur droite suivante ; les extrémités chanfreinées sont utilisées lorsque des parois plus épaisses nécessitent un espace de racine. Chaque courbure est coupée à la longueur de tangente indiquée sur le dessin, car une courbure coupée trop courte ne peut pas être récupérée sur site.
| Article | Gamme fournie |
|---|---|
| Angle de courbure | 45, 90 et 180 degrés |
| Diamètre extérieur | 1,5 pouce à 2 pouces, autres tailles sur demande |
| Épaisseur de paroi | 1,2 mm à 3 mm |
| Rayon de courbure | 1D à 2D |
| Finition d'extrémité | Coupé net, chanfreiné ou profilé pour soudure par emboîtement |
| Surface | Décapé et poli, décoloration thermique éliminée |
| Norme | Dimensions ASME B16.9, raccords ASTM B363 |
| Tests | Rapport dimensionnel, PMI, test par tiers sur demande |
Ajustement et soudage
Les tuyaux d'échappement et de procédé en titane sont soudés sous argon avec le côté arrière purgé à moins d'environ 50 ppm d'oxygène. Nettoyez les extrémités coupées avec un outil dédié en acier inoxydable ou en carbure, jamais une meule qui a touché de l'acier au carbone, et maintenez l'espace de joint inférieur à 0,2 mm. Soudez en deux points, vérifiez l'angle par rapport au montage, puis terminez le joint sans rompre la purge. Une teinte argentée ou paille est acceptable ; une teinte bleue ou grise signifie que la protection a échoué et que le joint doit être retiré, car une soudure contaminée se fissurera au premier cycle thermique.
Inspection, emballage et commande
Chaque courbure est vérifiée pour l'angle, le rayon de ligne centrale, l'ovalité et l'épaisseur de paroi, et un rapport dimensionnel accompagne l'expédition. L'identification positive des matériaux et l'inspection par un tiers sont disponibles sur demande. Spécifiez le diamètre extérieur, la paroi, l'angle, le rayon de ligne centrale, la finition d'extrémité et la norme sur la commande, par exemple courbure Gr2 de 2 pouces OD x 2 mm de paroi, 90 degrés, 1,5D, extrémités lisses, ASTM B363. Les courbures sont emballées dans des caisses en contreplaqué avec les extrémités capsulées afin que l'alésage reste propre pendant le transport.